
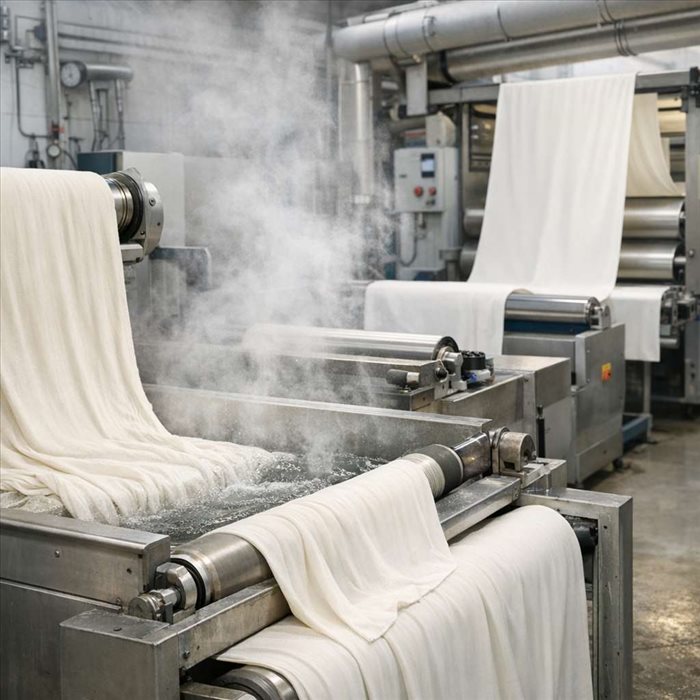
À la sortie du métier à tisser, un tissu n’est pas encore prêt à devenir une chemise, un manteau, un linge de maison ou une doublure technique. Il possède une armure, une matière et une largeur, mais il lui manque souvent sa stabilité, son toucher, sa couleur définitive ou ses performances d’usage. C’est précisément le rôle de l’ennoblissement textile : transformer une étoffe brute en matière finie, adaptée à son futur emploi.
L’ennoblissement textile désigne l’ensemble des opérations réalisées sur un tissu après sa fabrication, qu’il soit issu du tissage, du tricotage ou d’un autre procédé. Dans le cas d’un tissu tissé, ces traitements interviennent après l’entrecroisement des fils de chaîne et de trame. L’objectif est de modifier ou d’améliorer les propriétés de l’étoffe : aspect visuel, main, souplesse, résistance, stabilité dimensionnelle, couleur ou fonctionnalités spécifiques.
Un tissu sorti du métier peut contenir des impuretés, des apprêts de filature, des huiles, des poussières ou des tensions mécaniques. Il peut aussi être trop raide, irrégulier ou instable au lavage. L’ennoblissement permet donc de passer d’une matière “écrue” à un textile utilisable par les confectionneurs. Cette étape est essentielle dans la chaîne de valeur, car deux tissus ayant la même composition et le même tissage peuvent offrir des rendus très différents selon les traitements de finition appliqués.
Avant de teindre, d’imprimer ou d’assouplir une étoffe, il faut la préparer. Cette phase conditionne la qualité du résultat final. Le tissu est d’abord contrôlé afin de repérer les défauts visibles : fils cassés, variations de largeur, taches, nœuds ou irrégularités. Il peut ensuite être détendu, brossé, lavé ou débarrassé des produits ajoutés pendant la fabrication des fils et le tissage.
Le désencollage, par exemple, retire les substances déposées sur les fils de chaîne pour faciliter leur passage sur le métier. Le lavage élimine les salissures et les résidus de fabrication. Sur certaines fibres naturelles, le blanchiment permet d’obtenir une base plus claire et plus homogène avant teinture. Ces opérations paraissent discrètes, mais elles sont décisives : une mauvaise préparation peut entraîner une teinture irrégulière, une mauvaise tenue au lavage ou un toucher peu agréable.
La préparation dépend aussi de la matière. Le coton, le lin, la laine, la viscose, le polyester ou le nylon ne réagissent pas de la même manière à l’eau, à la chaleur, aux produits chimiques ou à la tension. Les fibres synthétiques, par exemple, ont des comportements spécifiques face à l’humidité ; le cas du nylon est expliqué à travers son faible pouvoir d’absorption de l’eau, une caractéristique qui influence directement certains traitements d’ennoblissement.
La teinture est l’une des opérations les plus connues de l’ennoblissement. Elle consiste à fixer des colorants sur les fibres ou sur le tissu entier. Elle peut être réalisée en pièce, c’est-à-dire sur le tissu déjà tissé, ou intervenir plus tôt dans la chaîne textile, sur les fibres ou les fils. Après tissage, la teinture en pièce offre une grande souplesse pour ajuster les couleurs selon les collections et les besoins commerciaux.
La réussite d’une teinture repose sur plusieurs paramètres : température, durée, pH, concentration des colorants, nature de la fibre et qualité du rinçage. Un coton ne se teint pas comme une laine ou un polyester. Les colorants doivent être choisis pour garantir une bonne solidité des couleurs à la lumière, au frottement, à la transpiration ou au lavage. Ces critères sont particulièrement importants pour les vêtements portés souvent, les tissus d’ameublement exposés au soleil ou les textiles professionnels.
L’impression textile, elle, applique des motifs localisés sur la surface du tissu. Elle peut être réalisée par cadre, cylindre, transfert ou impression numérique. Cette dernière s’est développée pour les petites séries, les motifs complexes et la personnalisation. Après impression, le tissu doit souvent être fixé par chaleur ou vapeur, puis lavé pour éliminer les excédents. L’enjeu est d’obtenir un motif net, durable et compatible avec le toucher final recherché.
Tous les traitements d’ennoblissement ne reposent pas sur des bains chimiques. Beaucoup sont mécaniques et modifient la surface ou la structure du tissu. Le calandrage, par exemple, fait passer l’étoffe entre des cylindres chauffés ou pressés afin de la lisser, de la compacter ou de lui donner un aspect brillant. Le grattage soulève les fibres en surface pour créer un toucher duveteux, souvent utilisé pour les flanelles, molletons ou tissus chauds.
Le sanforisage, fréquent sur le coton, permet de limiter le rétrécissement au lavage grâce à une compression contrôlée du tissu. Le foulage, utilisé notamment pour la laine, resserre la matière et augmente sa densité. Le décatissage stabilise certains tissus, en particulier lainiers, sous l’effet combiné de la vapeur, de la chaleur et de la tension. Pour comprendre cette opération, on peut se référer au traitement de stabilisation des tissus en laine, essentiel pour améliorer leur tenue.
Les apprêts chimiques complètent les traitements mécaniques en apportant des performances précises. Ils peuvent rendre un tissu plus souple, plus rigide, moins froissable, déperlant, ignifuge, antibactérien ou antistatique. Dans l’habillement, ces finitions influencent le confort et l’entretien. Dans les secteurs techniques, elles peuvent répondre à des normes strictes, notamment pour les vêtements de protection, l’hôtellerie, le médical ou les transports.
Un traitement déperlant, par exemple, ne rend pas forcément un tissu imperméable. Il limite la pénétration immédiate de l’eau en faisant perler les gouttes à la surface. L’imperméabilisation, plus poussée, implique souvent une membrane ou une enduction. De même, un apprêt “easy care” vise à réduire le froissage et à faciliter le repassage, sans transformer totalement la nature de la fibre. La nuance entre propriété ajoutée et performance structurelle est importante.
Ces traitements doivent être dosés avec précision. Trop d’apprêt peut rendre le tissu cartonneux, altérer sa respirabilité ou nuire à son toucher. Trop peu peut réduire l’efficacité recherchée. Les industriels travaillent donc par essais, contrôles et ajustements. La durabilité des apprêts est également évaluée après lavages répétés, frottements ou exposition à l’usage. Un tissu de qualité ne se juge pas seulement à son aspect neuf, mais aussi à son comportement dans le temps.
Après ennoblissement, le tissu est contrôlé avant d’être livré. Les tests portent sur la largeur, le grammage, le retrait, la solidité des couleurs, la résistance à la traction, l’abrasion, le boulochage ou la régularité visuelle. Selon la destination du produit, certains essais deviennent prioritaires. Un tissu de chemise doit être agréable, stable et respirant ; un textile d’ameublement doit mieux résister à l’usure ; un vêtement professionnel doit respecter des exigences de sécurité textile.
Les contrôles servent aussi à vérifier l’homogénéité entre les lots. Dans la mode, une légère variation de teinte peut poser problème lors de l’assemblage de plusieurs pièces. Dans l’industrie, une différence de retrait peut perturber la coupe ou la confection. C’est pourquoi les fabricants utilisent des cahiers des charges précis, avec des tolérances mesurables. L’ennoblissement n’est donc pas seulement une étape esthétique : c’est aussi une opération de fiabilisation industrielle.
L’ennoblissement textile consomme de l’eau, de l’énergie et des produits chimiques. Il représente donc un enjeu majeur pour réduire l’impact environnemental de la filière. Les entreprises investissent dans des procédés moins gourmands, des bains réutilisés, des colorants mieux maîtrisés, des traitements sans solvants ou des technologies à basse température. L’impression numérique, lorsqu’elle est bien utilisée, peut aussi limiter certaines consommations sur les petites séries.
Les réglementations européennes encadrent l’usage de nombreuses substances, notamment celles jugées dangereuses pour la santé ou les milieux aquatiques. Les labels et certifications, comme OEKO-TEX ou GOTS pour les textiles biologiques, imposent également des critères sur les intrants, les rejets ou la traçabilité. Pour les marques, la qualité d’un tissu ne se limite plus à sa beauté ou à son prix : elle inclut désormais la maîtrise des impacts tout au long de la production.
Cette évolution pousse les ennoblisseurs à concilier performance, coût, durabilité et responsabilité. Le défi est réel, car certaines finitions très attendues par les consommateurs — déperlance, facilité d’entretien, douceur extrême — nécessitent des procédés complexes. L’innovation porte donc sur des alternatives plus sobres, mais capables de conserver les qualités d’usage. Dans ce contexte, le choix du traitement doit être adapté au besoin réel, plutôt que multiplié par réflexe marketing.
Un tissu ne se résume jamais à sa fibre ni à son tissage. Après la fabrication, l’ennoblissement lui donne une grande partie de son identité : sa couleur, son tombé, sa stabilité, son toucher, sa résistance et parfois ses fonctions techniques. C’est cette succession d’opérations, souvent invisible pour le consommateur, qui explique pourquoi deux étoffes apparemment proches peuvent offrir des expériences très différentes.
Comprendre l’ennoblissement textile permet donc de mieux lire la qualité d’un vêtement ou d’un tissu au mètre. Une matière agréable en magasin doit rester stable après usage ; une couleur séduisante doit tenir au lavage ; une finition fonctionnelle doit conserver son efficacité. Derrière ces critères se trouve un savoir-faire industriel précis, où chaque étape influence le résultat. Après tissage, l’étoffe devient véritablement un produit fini grâce à cet ensemble de transformations maîtrisées.


